脉冲增量插补
时间:2023-03-14作者:佚名
|
一、逐点比较法 该方法是早期数控机床广泛采用的方法,又称代数法、醉步法,适用于开环系统。 四个工作节拍: 第一节拍——偏差判别 判别刀具当前位置相对于给定轮廓的偏离情况,以此决定刀具移动方向; 第二节拍——进给 根据偏差判别结果,控制刀具相对于工件轮廓进给一步,即向给定的轮廓靠拢,减少偏差; 第三节拍——偏差计算 由于刀具进给已改变了位置,因此应计算出刀具当前位置的新偏差,为下一次判别作准备; 第四节拍——终点判别 判别刀具是否已到达被加工轮廓线段的终点。若已到达终点,则停止插补若未到达终点.则继续插补。如此不断重复上述四个节拍就可以加工出所要求的轮廓。 1.插补原理及特点 原理:每次仅向一个坐标轴输出一个进给脉冲,而每走一步都要通过偏差函数计算,判断偏差点的瞬时坐标同规定加工轨迹之间的偏差,然后决定下一步的进给方向。每个插补循环由偏差判别、进给、偏差函数计算和终点判别四个步骤所组成。 逐点比较法可以实现直线插补、圆弧插补及其它曲线的插补。 特点:运算直观,插补误差不大于一个脉冲当量,脉冲输出均匀,而且输出脉冲的速度变化小,调节方便。 2.逐点比较法直线插补 (1)偏差函数构造 对于第一象限直线OE上任一点(X,Y): 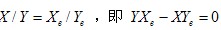 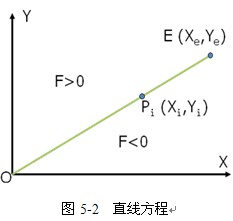 若刀具加工点为Pi(Xi,Yi), 则该点的偏差函数Fi可表示为 : 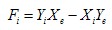 若Fi= 0,表示加工点位于直线上; 若Fi> 0,表示加工点位于直线上方; 若Fi< 0,表示加工点位于直线下方。 2)偏差函数字的递推计算 采用偏差函数的递推式(迭代式), 既由前一点计算后一点: 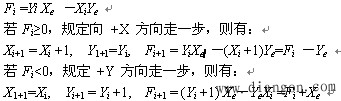 (3)终点判别 直线插补的终点判别可采用三种方法。 1)判断插补或进给的总步数: N =Xe Ye ; 2)分别判断各坐标轴的进给步数; 3)仅判断进给步数较多的坐标轴的进给步数。 例5-1 设加工第一象限直线 ,起点为坐标原点O(0,0),终点为A(6,4),试用逐点比较法对其进行插补,并画出插补轨迹。 插补从直线的起点开始,故F0=0;终点判别寄存器∑存入X和Y两个坐标方向的总步数,即∑=6+4=10,每进给一步减1,∑=0时停止插补。插补运算过程如表5-1所示,插补轨迹如图5-3所示。 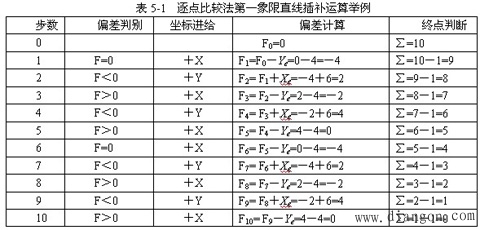 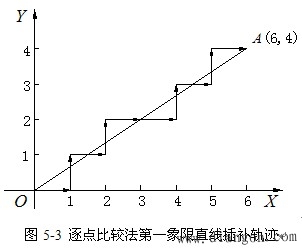 3. 逐点比较法圆弧插补 设圆上任意一点为(x,y),则 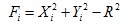 (1)偏差函数 对于圆弧上任意加工点Pi(Xi,Yi),偏差函数Fi可表示为: 若Fi=0,表示加工点位于圆上; 若Fi>0,表示加工点位于圆外; 若Fi<0,表示加工点位于圆内 (2)偏差函数的递推计算 1) 逆圆插补 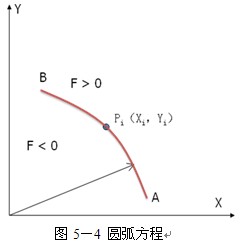 若Fi≥0,加工点P(Xi,Yi)在圆弧上或圆弧外,-X方向进给一个脉冲当量,即向趋近圆弧的圆内方向进给,到达新的加工点Pi 1。此时, 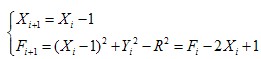 若Fi<0,加工点P(Xi,Yi)在圆弧内,+Y方向进给一个脉冲当量,即向趋近圆弧的圆外方向进给,到达新的加工点Pi+1。此时, 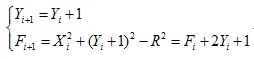 2) 顺圆插补 若Fi≥0,加工点P(Xi,Yi)在圆弧上或圆弧外,-Y方向进给一个脉冲当量,即向趋近圆弧的圆内方向进给,到达新的加工点Pi 1。此时, 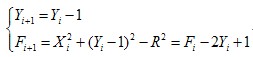 若Fi<0,加工点P(Xi,Yi)在圆弧内,+X方向进给一个脉冲当量,即向趋近圆弧的圆外方向进给,到达新的加工点Pi+1。此时, 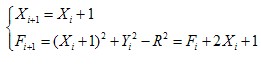 3)终点判别 1)判断插补或进给的总步数: 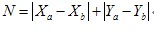 2)分别判断各坐标轴的进给步数:  例5-2 对于第一象限圆弧AB,起点A(4,0),终点B(0,4),用逐点比较法对其进行插补并画出插补轨迹图。 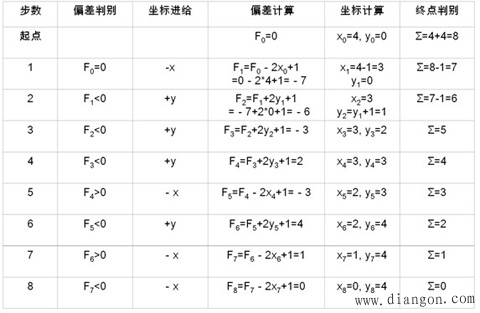 插补从圆弧的起点开始,故F0=0;终点判别寄存器Σ存入X和Y两个坐标方向的总步数,即Σ=4+4=8,每进给一步减1,Σ=0时停止插补。应用第一象限逆圆弧插补计算公式,其插补运算过程如表5-2所示,插补轨迹如图5-5所示。 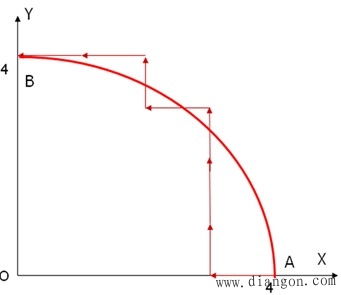 图5-5 逐点比较法圆弧插补举例 4. 逐点比较法的速度分析 刀具进给速度是插补方法的重要性能指标,也是选择插补方法的重要依据。 1) 直线插补的速度分析 直线加工时,有  式中 L—直线长度; V—刀具进给速度; N—插补循环数; f—插补脉冲的频率。 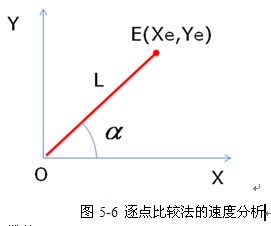 插补循环数为 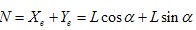 式中 α一直线与X轴的夹角。则 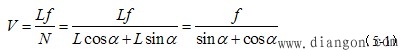 式(5-1)说明刀具进给速度与插补脉冲的频率f、直线与X轴的夹角α有关。若保持f不变, 加工0°和90°倾角的直线时刀具进给速度最大(为f),加工45°倾角的直线时刀具进给速度最小(为0.707f),如图5-7所示。 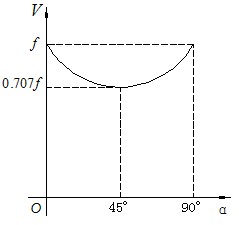 图5-7 逐点比较法直线插补速度的变化 2)圆弧插补的速度分析 如图5-8所示,P是圆弧AB上任意一点,cd是圆弧在P点的切线,切线与X轴夹角为α。 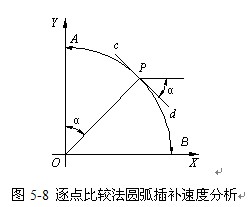 显然刀具在P点的速度可认为与插补切线cd的速度基本相等,因此,由式(5-1)可知加工圆弧时刀具的进给速度是变化的,除了与插补脉冲频率f成正比外,还与切削点处半径同Y轴的夹角α有关,在0°和90°附近进给速度最快(为f),在45°附近速度为最慢(为0.707f),进给速度在(1~0.707) f间变化。 可见,无论加工直线还是圆弧时,刀具的进给速度变化范围较小,一般不做调整。 5. 逐点比较法的象限处理 (1)分别处理法 四个象限的直线插补,会有4组计算公式,对于4个象限的逆时针圆弧插补和4个象限的顺时针圆弧插补,会有8组计算公式。 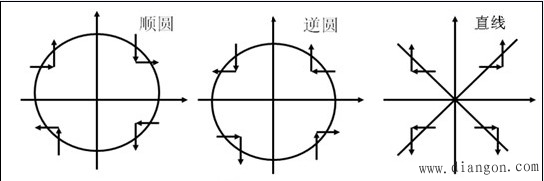 图5-9 逐点比较法的象限处理 (2)坐标变换法 用第一象限逆圆插补的偏差函数进行第三象限逆圆和第二、四象限顺圆插补的偏差计算,用第一象限顺圆插补的偏差函数进行第三象限顺圆和第二、四象限逆圆插补的偏差计算。 逐点比较法插补圆弧时,相邻象限的圆弧插计算方法不同,进给方向也不同,过了象限如果不改变插补运算方式和进给方向,就会发生错误。圆弧过象限的标志是xi=0或yj=0。每走一步,除进行终点判别外,还要进行过象限判别,到达过象限点时要进行插补运算的变换。 二、数字积分法 数字积分法又称数字微分分析(DDA)法。是用数字积分的方法计算刀具沿各坐标轴的位移,可以用来实现各种函数的运算。 其最大的优点是运算速度快、脉冲分配均匀、易于实现坐标扩展,每个坐标就是一个模块,几个相同的模块组合就可以实现多坐标轴的联动控制及描绘平面各种函数曲线。但是,数字积分插补法的速度调节不方便,插补误差比较大,它的插补误差有时会大于1个脉冲当量,需要采取一定措施才能满足精度要求。但采用软件插补时,利用计算机强大的功能和灵活性可以克服这一缺点。 1. DDA直线插补 (1)原理:积分的过程可以用微小量的累加近似。如图5-10所示第一象限直线OE,起点为坐标原点O,终点坐标为 E(Xe,Ye),长度为L,设进给速度V是均匀的,则有 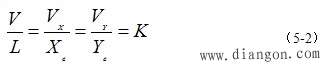 式中VX、VY分别表示动点在X和Y方向的移动速度,K为比例系数。 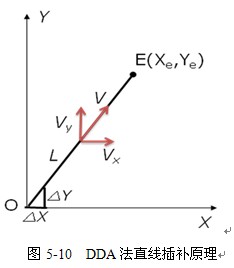 由式(5-2)可得 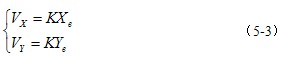 在△t时间内,X和Y方向上的移动距离微小增量△X、△Y应为 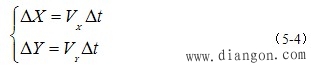 将式(5-3)代入式(5-4)得 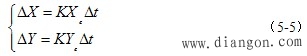 动点从原点出发走向终点的过程,可以看作是各坐标轴每经过一个单位时间间隔?t,分别以增量KXe及KYe同时累加的结果。 X、Y方向的位移: 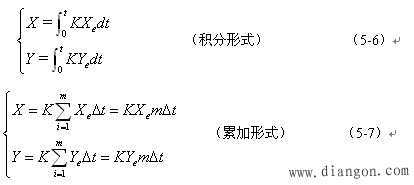 其中,m为累加次数(累加器容量),取为整数,m=0~2n-1,共累加2n次(n为累加器位数)。 若令△t =1,经过m次累加后,X,Y都到达终点A(Xe,Ye),则下式成立 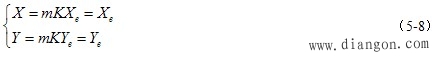 可见累加次数与比例系数之间有如下关系: Km=1 或 m=1/K 因此,两者互相制约,不能独立选择,m是累加次数,取整数,K取小数。即先将直线终点坐标Xe,Ye缩小到KXe,KYe,然后再经m次累加到达终点。在选取K时主要考虑每次增量?X或?Y不大于1,以保证坐标轴上每次分配进给脉冲不超过一个单位步距,以保证插补精度。 (2)结论:直线插补从始点走向终点的过程,可以看作是各坐标轴每经过一个单位时间间隔,分别以增量KXe(Xe / 2N )及KYe(Ye / 2n )k 同时累加的过程。累加的结果为: 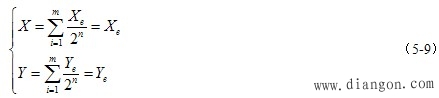 、 DDA直线插补: 以Xe / 2n 、Ye / 2n (二进制小数,形式上即Xe、Ye ) 作为被积函数,同时进行积分(累加),n为累加器的位数,当累加值大于2n -1时,便发生溢出,而余数仍存放在累加器中。 积分值=溢出脉冲数代表的值 余数 当两个积分累加器根据插补时钟脉冲同步累加时,用这些溢出脉冲数(最终X坐标Xe个脉冲、Y坐标Ye个脉冲)分别控制相应坐标轴的运动,加工出要求的直线。 (3)终点判别 累加次数、即插补循环数是否等于2n可作为DDA法直线插补判别终点的依据。 (4)插补器组成 二坐标DDA直线插补器包括X积分器和Y积分器,每个积分器都由被积函数寄存器JVX(速度寄器)和累加器 JRX(余数寄存器)组成。初始时,X被积函数寄存器存Xe, Y被积函数寄存器存Ye。 3. DDA法圆弧插补 (1)DDA法圆弧插补的积分表达式 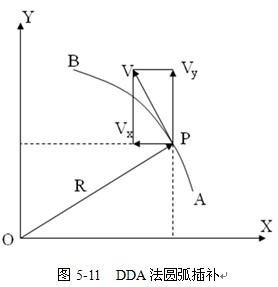 图5-11 DDA法圆弧插补 如图5-11所示,设刀具沿半径为R的圆弧AB移动,刀具沿圆弧切线方向的进给速度为V,P为动点,则有如下关系式 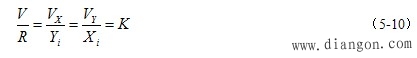 由上式可得 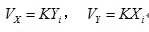 对于时间增量而言,在X,Y坐标轴的位移增量分别为 : 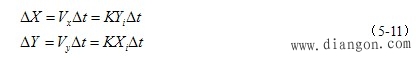 令 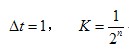 则 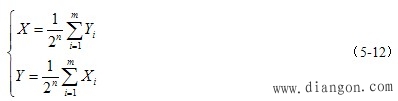 因此,圆弧插补是对切削点即时坐标Xi与Yi的数值分别进行累加 。 (2) DDA法圆弧插补特点 1) 各累加器的初始值为零,各寄存器为起点坐标值; 2) X被寄函数寄存器存Yi ,Y被寄函数寄存器存Xi,为动点坐标; 3) Xi 、 Yi在积分过程中,产生进给脉冲?X、?Y时,要对相应坐标进行加1或减1的修改; 4) DDA圆弧插补的终点判别要有二个计数器,哪个坐标终点到了, 哪个坐标停止积分迭代; 5) 与DDA直线插补一样,JVX、JVY中的值影响插补速度。 |