加工中心上定位基准的确定
|
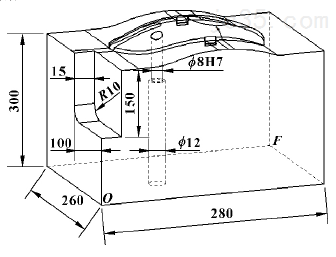
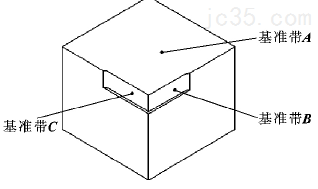
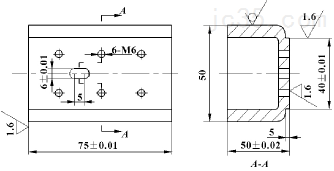
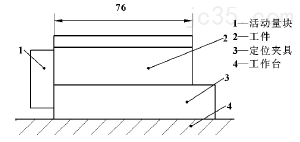
基准按其作用不同,分为设计基准和工艺基准两大类。按用途不同,工艺基准又分为定位基准、测量基准和装配基准。定位基准指加工时使工件在机床或夹具中占据一正确位置所用的基准,若无特别说明,文中的定位基准均指轮廓要素。定位基准又可分为粗加工基准和精加工基准.加工中心具有工序集中等优势,客观上要求所选定位基准应尽量满足 “一次装夹,全部 ( 或大部分)加工”,所以加工前很有必要去认真筛选定位基准,以发挥加工中心的优势,减少装夹次数,提高产品质量,降低生产成本。 下面结合一些典型零件,初步分析在加工中心上如何确定其定位基准。 1、典型件定位基准的确定 1. 1 长方体件 如图 1 所示的某模具型芯,有 3 个面需要加工( 底面、左侧面和上表面) ,其下料尺寸为 281 mm ×261 mm × 331 mm ( 锯切下料,单边各留约 0. 5 mm 余量,各表面粗糙度基本一致) 。该形状适合用三平面定位方式,那么,选哪些面作定位基准? 哪个面作主基准呢? 首先分析一下加工工艺,可以分为三大步: (1) 热处理前的粗加工及局部精加工,在三轴立式加工中心上需装夹 3 次 ( 选四轴卧式加工中心的话,可一次装夹完成全部加工; 只是底面在深孔加工时冷却效果不及在立式加工中心上的好) ; (2) 热处理; (3) 精加工包括左侧面和上表面在内的 6 个面,其中大平面的精加工可以安排在磨床上,局部狭窄凹槽等难铣削区域宜电火花加工,其余仍在加工中心上进行精加工。 图 1 模具型芯 选择粗基准时,重点考虑如何保证各个加工面都能分配到合理的加工余量,保证加工面与不加工面的位置尺寸和位置精度,同时还要为后续工序提供可靠精基准。 选择平面作基准一般应考虑: (1) 自身定位能力强弱,主要包括: 面域大小、平整程度、粗糙度、装夹难度、稳定程度 ( 不易变形、持久性) 等; 面积越大、粗糙度越低、装夹越方便的平面优先考虑。 (2) 相关定位能力强弱,主要是指对尺寸公差关系的影响程度和对基准原则的体现程度。尽量使定位基准与设计基准、测量基准和编程原点统一起来。在综合考虑上述因素的基础上,确定 3 个基准面的主次关系时,还应尽量避免主要定位基准与待加工面同方位,将其安排在待加工面的对面能有效抵抗切削力,也有利于精简夹具结构。选择第二定位基准应考虑其导向作用,与主定位基准的垂直度、粗糙度,以及同待加工面的位置关系。 加工上述模具型芯的 3 步中,每一步都存在着确定基准的问题,而且这么多工序,势必要统一基准。由于主要形状都在上表面,故与其对应的底面宜作主基准。另外,构成点 F 的两个侧面的面域较大,支撑效果好; 但再看设计尺寸的标注情况,在构成点 O的 3 个面上尺寸标注多,可视点 O 为设计基准,同时其面域用来支撑也是可以的,故从基准重合的角度,选构成点 O 的 3 个面作热处理前的定位基准。通常一套模具设计图上只有一个中心,各零部件的尺寸由此铺开。加工某具体零部件的时候,在该件具体的点、线、面上确立基准,依据尺寸关系,建立坐标系。如果 3 个面相互不很垂直 ( 一般情况下,毛坯都达不到这个要求) ,则可以在加工底面 ( 通常先加工底面) 的时候,以底面为主基准,在另外两个侧面上,根据需要,分别铣出一定长度的基准带供后续加工用,保证基准统一,如图 2 所示。 图 2 型芯毛坯定位基准 上述定位基准用在热处理之前的加工过程中。热处理之后,必须检测该基准自身的变形程度,以及形状面相对于基准的变形; 有时候会出现由于变形大而不能再作为基准使用的情况。因此,在热处理之前,应考虑并预留更可靠的精加工定位基准。选择精基准时,重点考虑的是如何减少工件的定位误差,保证零件的加工精度,同时也要考虑零件装卸方便,夹具结构简单。 一般应遵循以下原则: 基准重合、基准统一、自为基准、互为基准及装夹方便等。此例中,8 mm 孔经过铰刀精加工,表面质量好,因热处理而引起的变形也较小,可以作为精加工基准用。这就是随后要说到的一种比较典型的方法 ——利用孔或轴的轮廓 ( 中心线) 作定位基准。以上说的是以模具型芯为代表的单件生产。长方体件在批量生产的时候,通常要利用夹具把 3 个基准面的位置固定下来,以提高效率。这样的例子很常见,文中不再赘述。 但如图 3 所示的长方体工件的基准确定,稍微有些特殊。该件形状并不复杂,突出特点是尺寸公差要求很小 ( ± 0. 01 mm) 。属来料加工,其下料尺寸为 76 mm × 45 mm × 51 mm,为了减少装夹次数,生产中将长度方向的定位块采用了活动量块,装夹 ( 如图 4 所示) 时定位,装夹好后移走,这样在一次装夹下加工完两端面和顶面,实现了工序集中,减少了装夹次数,充分发挥了加工中心的优势,也保证了 ( 75 ± 0. 01) mm 等尺寸要求。由于加工过程中长度方向上不存在定位,所以属于不完全定位; 不过实际加工效果还好,几乎很少有攒动。关于该件的加工,随后将专门介绍。
图 3 滑块
图 4 滑块装夹示意图 |